+386 30 427 414info@gorskoabbund.com
GORSKO / Savoir-faire pour ingénieurs structure, concepteurs, charpentiers et monteurs

Questions fréquentes

Taille CNC et structures bois : réponses aux ingénieurs structure, concepteurs, charpentiers et monteurs

De la conception au montage : plans d’atelier, notes de calcul, bois et taille CNC. Découvrez comment nous préparons ensemble votre structure.

Mis à jour: 3 novembre 2026

Nombre de questions: 48

01Demande et collaboration

01 Que puis-je commander pour préparer et fabriquer ma structure bois ?

Vous pouvez nous confier les plans d’atelier, le bois, la taille CNC et un kit prêt au montage. Nous proposons aussi des notes de calcul de fabrication.

En savoir plus

Nous travaillons avec ingénieurs structure, concepteurs, charpentiers et équipes de montage. Nous prenons en charge la préparation complète ou certaines prestations. Votre ingénieur local peut vérifier nos notes de calcul et les intégrer à son dossier. Dites-nous quels documents sont déjà disponibles et où vous souhaitez notre aide.
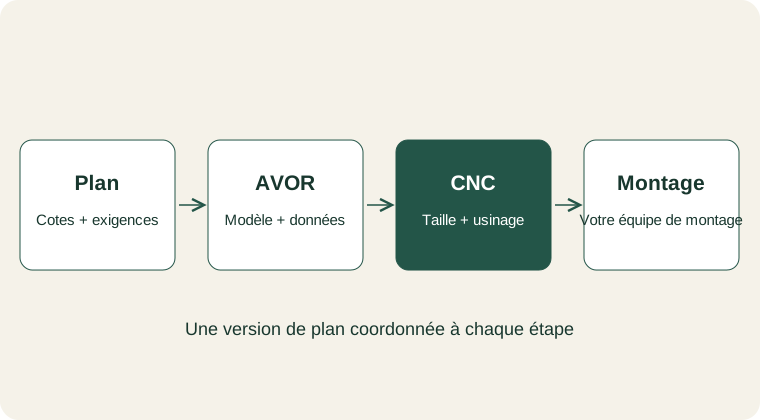
Du plan à la préparation, à la taille CNC et au montage.
Du plan à la préparation, à la taille CNC et au montage. Ce schéma explique le principe ; il ne constitue ni un plan d’exécution ni une justification structurelle.

Sur accord, nous réalisons également des calculs de structure pour le périmètre convenu. Le périmètre, l'auteur responsable, le prix et les hypothèses de calcul sont convenus avant la commande ; pour les projets à l'étranger, nous nous coordonnons également avec le concepteur de structure local responsable.
02 Pour quels projets puis-je demander une taille de charpente ?

La préparation CNC convient aux charpentes de toiture, abris, ossatures bois, solivages et structures porteuses de halls et autres bâtiments.

En savoir plus

Nous fabriquons sur projet individuel, pour un groupe de pièces ou une structure complète. La faisabilité dépend de la géométrie, du matériau, des sections, des longueurs et des usinages. Envoyez un plan ou un croquis coté pour une première étude.

03 Quels documents faut-il envoyer pour obtenir un devis ?

Envoyez les plans à jour ou un modèle 3D, le lieu de livraison, le délai souhaité et les indications de matériau, sections et prestations.

En savoir plus

Ajoutez si possible nomenclature, exigences structurelles, détails d’assemblage et qualité des faces visibles. Joignez les fichiers BVN, BVX ou autres données de fabrication à un plan d’ensemble. Identifiez la révision et les besoins en préparation, bois, ferrures ou transport. Signalez les informations manquantes. Si vous souhaitez des notes de calcul de fabrication à intégrer par votre ingénieur local, indiquez-le dès la demande.

04 Puis-je envoyer uniquement un PDF ou un croquis ?

Oui. Un plan PDF ou un croquis coté peut servir de base à l’examen initial et à la définition de la préparation nécessaire.

En savoir plus

La fabrication exige des dimensions, matériaux, sections et assemblages clairement définis. En l’absence de modèle de fabrication, les plans d’atelier et données machine font l’objet d’une prestation convenue. Un croquis sans assemblages détaillés n’est pas un fichier CNC directement exploitable.

05 De quoi dépend le prix d’une structure bois taillée sur CNC ?

Le prix dépend du volume brut de matériau nécessaire à la fabrication, du bois choisi et du périmètre de fourniture convenu. Les usinages CNC courants, dans un volume habituel, sont inclus dans le prix de taille CNC.

En savoir plus

Les prix en €/m³ sont calculés sur le volume brut de matériau nécessaire à la fabrication, et non sur le volume net des éléments finis. Le volume brut comprend les surcotes d'usinage nécessaires et les chutes de production liées à la préparation et à l'usinage. Le volume brut facturable figure dans le calcul ou le devis auquel se rapporte la confirmation de commande.

Les usinages CNC courants dans un volume habituel ne font pas l'objet de suppléments par opération. Après examen technique, nous établissons une offre individuelle pour les projets non standard ou particulièrement exigeants. Les modifications du prix ou du périmètre sont convenues avant confirmation de commande ; les prestations, matériaux et transports supplémentaires sont précisés séparément dans l'offre.

06 La taille externalisée est-elle intéressante pour une petite commande ?

Elle peut l’être, notamment si elle réduit le traçage, la réalisation manuelle des assemblages et les ajustements sur chantier.

En savoir plus

La préparation des données et le transport pèsent davantage sur une petite commande. Évaluez donc le projet complet. Transmettez quantités, sections, usinages et destination. L’acceptation et les éventuelles quantités minimales sont définies dans le devis particulier.

07 Puis-je commander le bois usiné ou fournir mon propre bois ?

Vous pouvez demander la fourniture de bois avec usinage CNC. Le traitement de bois fourni par le client nécessite un accord préalable.

En savoir plus

Il faut vérifier matériau, justificatifs, humidité, sections réelles, rectitude et surcotes, ainsi que l’absence de corps étrangers dangereux pour les outils. Convenez de la réception, du stockage, des pièces non conformes et des responsabilités. N’expédiez pas de bois avant confirmation.

08 Quel est le délai et à partir de quand court-il ?

Le délai de livraison court à compter de la confirmation de la commande, de la réception de l’acompte convenu et de la fourniture de toutes les données et confirmations techniques nécessaires. La date d’expédition et les modalités de transport ou d’enlèvement sont alors convenues.

En savoir plus

Le délai est convenu selon la disponibilité du matériau, la préparation, la charge de production et le transport. La fin de fabrication et la livraison sur chantier sont deux dates distinctes. Indiquez la date de montage souhaitée dès la demande ; les modifications du projet peuvent influencer le délai convenu.

02Livraison, montage et responsabilités

09 Comment collaborons-nous sur les projets en Autriche, Allemagne ou Suisse ?

Nous fabriquons dans notre atelier en Slovénie et coordonnons plans, fourniture et livraison selon votre projet.

En savoir plus

Notre offre autrichienne figure aussi sur holzbau-tusek.at, notamment pour la Styrie et la Carinthie. Indiquez lieu, accès et date souhaitée dès la demande. Pour la Suisse, nous clarifions ensemble documents d’importation, dédouanement et frais associés.

10 Que comprend une livraison de structure en kit ?

Le kit comprend les éléments bois préparés pour être assemblés sur place et les plans convenus.

En savoir plus

Les pièces sont coupées, usinées et repérées selon les documents de fabrication. « Sur palette » ne signifie pas qu’une structure tient sur une palette standard : les longues poutres exigent des colis adaptés. Ferrures, vis, panneaux, traitements, transport et montage sont inclus uniquement si le devis les prévoit.

11 Que faut-il préparer pour la livraison et le déchargement ?

Le transport standard ne comprend pas le déchargement. Le client fournit un accès adapté ainsi que le matériel et le personnel nécessaires à un déchargement sûr.

En savoir plus

Le client garantit un accès approprié et sécurisé, les autorisations nécessaires, désigne un interlocuteur et dispose du matériel et du personnel nécessaires pour un déchargement en toute sécurité. L’attente, la relivraison ou le transport spécial seront facturés en supplément s’ils résultent d’un accès inadéquat ou du refus du client. Toute exigence particulière de livraison doit être communiquée avant la confirmation de la commande.

12 Comment reconnaître les pièces pendant le montage ?

Les pièces portent des repères correspondant aux positions indiquées sur les plans de montage.

En savoir plus

Des pièces identiques peuvent avoir le même repère : vérifiez aussi leur nombre. Avant pose, comparez marquages, orientation et version des plans. Demandez tout regroupement par niveau, axe ou phase de montage avant la planification de la fabrication et des colis.

13 Quelle précision attendre et quelles tolérances convenir ?

La taille CNC est répétable, mais il faut fixer les tolérances et les références de mesure pour chaque usinage.

En savoir plus

Section réelle, rectitude, humidité, procédé et méthode de mesure influencent le résultat. Une tolérance unique ne convient pas à toutes les pièces. Pour les assemblages exigeants, précisez jeux de montage et surfaces de contact. Les écarts s’apprécient selon les documents validés et critères convenus.

14 Mon équipe peut-elle monter la structure et les ferrures sont-elles fournies ?

Oui. Votre équipe de montage peut assembler les pièces préparées. Les ferrures et autres matériaux sont fournis suivant la liste convenue.

En savoir plus

Distinguez bois, connecteurs, plans et assistance éventuelle. Définissez qui fournit ancrages, vis, rondelles et connecteurs spécifiques. L’équipe doit respecter le projet, les instructions des fabricants, l’ordre de montage et les dispositions de contreventement provisoire.

Le collage ou le scellement à la résine des connecteurs porteurs ne fait pas partie de notre offre standard.

15 Quand valider la fabrication et que se passe-t-il en cas de modification ?

Avant production, validez une version concordante des plans et données de fabrication correspondant au périmètre commandé.

En savoir plus

Vérifiez dimensions, sections, matériaux, faces visibles, assemblages et ouvertures. La validation doit identifier la révision. Pour une modification ultérieure, il faut vérifier si le bois est déjà commandé ou usiné. Nouvel export, reprise ou remplacement peuvent modifier prix et délai.

16 Que faire si je constate un écart à la réception ou au montage ?

Relevez le repère, l’écart, les mesures et des photographies, puis comparez-les au plan validé.

En savoir plus

Signalez rapidement le problème pour convenir de la suite. Distinguez dommage de transport, mauvaise pièce, écart d’usinage et changement sur chantier. Ne modifiez pas un élément porteur sans accord : nouvelles coupes ou perçages peuvent affecter sa résistance et la résolution du problème. Validez d’abord le détail de réparation.

17 Proposez-vous des calculs de structure en complément des plans d’atelier ?

Oui. Nous pouvons préparer des notes de calcul de fabrication que votre ingénieur structure local peut intégrer à sa documentation de projet.

En savoir plus

Nous définissons le périmètre avec vous et votre ingénieur : charges, matériaux, sections, assemblages et autres données nécessaires. L’ingénieur local vérifie les exigences du lieu de construction et intègre ces calculs à l’étude globale. Plans d’atelier et données de fabrication reposent ainsi sur des solutions coordonnées.

Sur accord, nous réalisons également des calculs de structure pour le périmètre convenu. Le périmètre, l'auteur responsable, le prix et les hypothèses de calcul sont convenus avant la commande ; pour les projets à l'étranger, nous nous coordonnons également avec le concepteur de structure local responsable.
18 Quels justificatifs de matériau et de qualité faut-il demander ?

Les justificatifs nécessaires dépendent des produits, du projet et des exigences applicables sur le lieu de construction.

En savoir plus

Précisez classes de résistance, déclarations de performances, marquages et exigences particulières dès la demande. Lorsqu’il est requis, le marquage CE concerne un produit et son usage, sans approuver toute la structure. Les autres certificats ou labels doivent être réellement valides et confirmés pour la prestation concernée.

03Plans, AVOR et fichiers machine

19 Que signifie ABBUND en construction bois ?

Abbund désigne la préparation et la taille des pièces de bois aux dimensions nécessaires pour assembler une structure projetée.

En savoir plus

Cela comprend coupes, assemblages, entailles d’appui, perçages, autres usinages prévus et repérage. Le travail peut être manuel ou mécanisé. La taille CNC utilise des données de fabrication pour piloter la machine. Un chevron avec coupe d’extrémité, entaille d’appui et perçages en est un exemple.

20 Que signifie AVOR en construction bois ?

AVOR désigne la préparation du travail et de la production, entre conception, fabrication et montage.

En savoir plus

L’abréviation vient de l’allemand Arbeitsvorbereitung. Elle peut couvrir modèle de fabrication, détails, nomenclatures, fichiers machine et plans d’atelier et de montage. Elle coordonne aussi matériaux, repères et ordre d’assemblage. Définissez les données fournies par vous et celles préparées par notre équipe.

21 Que signifie CNC pour l’usinage du bois de structure ?

CNC signifie Computer Numerical Control, soit commande numérique par ordinateur. La machine réalise les coupes et usinages suivant un programme préparé.

En savoir plus

Selon son équipement, elle scie, perce, fraise, réalise des rainures et repère les pièces. La préparation des données et les vérifications de faisabilité relient le plan à la fabrication. La précision dépend aussi du bois, des références, des outils et des réglages.

22 Qu’est-ce qu’un fichier BVN ?

BVN est un format Hundegger transférant les pièces et leurs usinages vers un logiciel de production compatible. Son extension est .bvn.

En savoir plus

Il est notamment utilisé avec certaines configurations K2/K3 et le logiciel EKP. Les données décrivent pièces et opérations prises en charge. Le logiciel d’export et la machine cible déterminent la compatibilité. Avant fabrication, les données sont confrontées aux plans et exigences validées.

23 Qu’est-ce qu’un fichier BVX ?

BVX est un format de données de fabrication Hundegger utilisé dans des environnements compatibles, notamment Speed-Cut et CAMBIUM.

En savoir plus

L’extension .bvx ne suffit pas à identifier la version. BVX 1 et BVX 2 peuvent partager cette extension avec des structures et compatibilités différentes. Indiquez logiciel d’export, interface et version. Les données doivent correspondre à l’environnement de fabrication et à ses possibilités d’usinage.

24 Quels fichiers envoyer : BVN, BVX, BTL ou BTLX ?

Envoyez les données de fabrication disponibles avec un plan d’ensemble. Le format et sa version sont à convenir avant la préparation finale.

En savoir plus

BVN et BVX sont des formats Hundegger ; BTL et BTLX permettent l’échange d’opérations entre logiciels et machines. La prise en charge dépend de l’interface. Renommer l’extension ne convertit pas le fichier. Un export d’essai permet de contrôler pièces, orientation, matériaux et usinages essentiels.

25 Un modèle IFC et des plans PDF suffisent-ils à la fabrication CNC ?

IFC et PDF sont des bases utiles, mais ne constituent pas automatiquement un jeu complet de données CNC.

En savoir plus

L’IFC peut fournir géométrie et propriétés, le PDF des cotes et vues d’ensemble. Usinages détaillés, tolérances, faces de référence ou connecteurs peuvent manquer. La préparation détermine ce qui est importable et ce qui doit être développé. L’export final doit respecter les documents validés.

26 Que vérifie-t-on avant d’usiner mes fichiers ?

Avant fabrication, nous examinons vos données, les comparons à la commande et vérifions les opérations sur la machine prévue.

En savoir plus

Contrôlez quantités, repères, matériaux, sections finies, longueurs, orientation, opérations et pièces manquantes ou dupliquées. Les détails complexes exigent de vérifier profondeur, accès des outils et correspondance avec le montage. Ce contrôle ne remplace pas le calcul de structure. Convenez des exceptions et finitions manuelles avant fabrication.

04Bois, qualité et rabotage

27 Qu’est-ce que le BSH GL24h et où l’utiliser ?

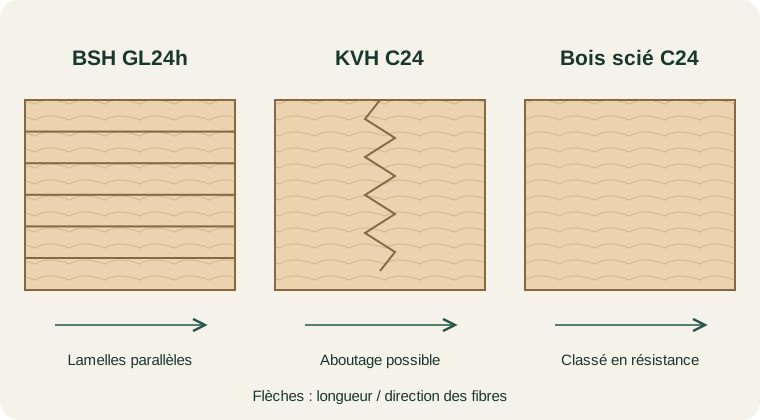
Le BSH GL24h est un bois lamellé-collé porteur, constitué de lamelles parallèles à l’axe de la pièce, collées pour former une section plus grande.

En savoir plus

BSH signifie Brettschichtholz. GL24h est la classe de résistance ; h indique une composition homogène du point de vue de la classe des lamelles. Il s’emploie notamment en poutres, pannes et poteaux selon calcul. La capacité dépend de la section, portée, charges, stabilité et assemblages. Il se distingue du CLT à plis croisés.

Composition du BSH, du KVH et du bois scié. Fibres longitudinales.
Composition du BSH, du KVH et du bois scié. Fibres longitudinales. Ce schéma explique le principe ; il ne constitue ni un plan d’exécution ni une justification structurelle.

28 Qu’est-ce que le KVH C24 ?

Le KVH C24 est un bois massif de construction de classe C24, soumis à des exigences supplémentaires d’humidité, de dimensions et de surface.

En savoir plus

KVH signifie Konstruktionsvollholz. Il est courant pour montants, lisses et chevrons. Il peut être abouté par entures multiples ou non abouté. Le KVH sous contrôle qualité présente une humidité spécifiée de 15 ± 3 %. Aspect, dimensions et justificatifs sont à convenir à la commande.

29 Que signifie Schnittholz C24 ?

Schnittholz C24 désigne du bois scié de structure correctement classé C24. Une poutre sciée quelconque n’est pas automatiquement C24.

En savoir plus

C24 définit des propriétés de résistance, pas automatiquement séchage, rabotage ou qualité visuelle. Précisez séparément humidité, surface, tolérances et dimensions finies. Le bois scié classé convient à de nombreuses structures si le projet le prévoit. Rectitude et section réelle comptent particulièrement pour l’usinage CNC.

30 GL24h et C24 sont-ils équivalents parce qu’ils contiennent 24 ?

Non. GL24h concerne le lamellé-collé et C24 le bois massif de structure. Ils ne sont pas automatiquement interchangeables.

En savoir plus

Le nombre 24 est lié à une résistance caractéristique en flexion de 24 N/mm² dans chaque classification. D’autres propriétés et règles d’emploi diffèrent. Ce n’est ni une charge admissible de poutre ni directement une contrainte de calcul. Toute substitution doit être vérifiée par l’ingénieur structure.

31 Quand choisir du BSH, du KVH ou du bois scié ?

Le choix dépend du calcul, des dimensions, des surfaces, de l’humidité et de l’usage. Aucun produit ne convient à toutes les pièces.

En savoir plus

Le KVH est courant en ossature, le BSH pour certaines grandes sections et poutres, et le bois scié classé pour les charpentes appropriées. Considérez longueurs, stabilité dimensionnelle, coût et protection contre l’humidité. Plusieurs produits peuvent être combinés si le projet attribue clairement chacun.

32 Pourquoi l’humidité du bois compte-t-elle pour l’usinage et le montage ?

Le bois change de dimensions avec l’humidité. Une humidité inadaptée peut entraîner retrait, déformation, fissures et modification des ajustements.

En savoir plus

Définissez humidité et conditions d’usage à la commande. Même sec, le bois doit être protégé pendant transport et stockage. Surélevez et ventilez les colis, sans eau stagnante. La CNC peut produire une géométrie précise lors de la fabrication, mais n’empêche pas les mouvements ultérieurs du bois.

33 La classe de résistance garantit-elle une belle face visible ?

Non. Résistance et aspect sont deux exigences distinctes. C24 ou GL24h ne définissent pas à eux seuls tous les critères visuels.

En savoir plus

Précisez faces visibles, singularités acceptables, arêtes et traitements. Pour le KVH, Si et NSi distinguent usages visibles et non visibles ; l’aspect du BSH doit aussi être convenu. Le rabotage ne garantit ni une finition de meuble ni une absence totale de fissures.

34 Qu’est-ce que le rabotage et comment modifie-t-il la section ?

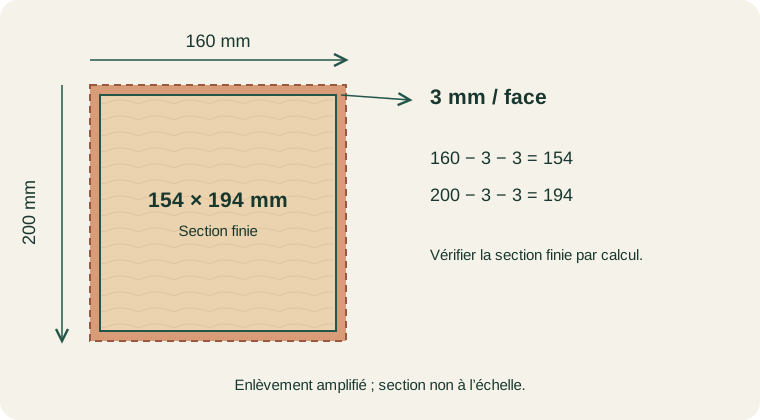
Le rabotage enlève du bois pour aplanir et lisser. Avec un enlèvement convenu de 3 mm sur chacune des quatre faces longitudinales, largeur et hauteur diminuent chacune de 6 mm.

En savoir plus

Une section brute de 160 × 200 mm devient 154 × 194 mm : 160 − 3 − 3 = 154 et 200 − 3 − 3 = 194 mm. Cela décrit cet enlèvement précis, pas tout produit raboté. Sur bois irrégulier, vérifiez si la surcote suffit pour l’état de surface demandé.

160 × 200 mm avant et 154 × 194 mm après enlèvement de 3 mm par face.
160 × 200 mm avant et 154 × 194 mm après enlèvement de 3 mm par face. Ce schéma explique le principe ; il ne constitue ni un plan d’exécution ni une justification structurelle.

35 La section réduite après rabotage doit-elle être vérifiée par calcul ?

Oui. Si le rabotage réduit la section prévue, l’ingénieur doit vérifier la section finie et ses assemblages.

En savoir plus

154 × 194 mm ne peut pas être assimilé automatiquement à 160 × 200 mm. Aire, propriétés en flexion, stabilité et éventuellement distances aux bords des connecteurs changent. Adaptez modèle de fabrication et détails. Le calcul doit utiliser les dimensions finies ; comparer seulement le volume enlevé ne suffit pas.

36 Comment commander si je veux 160 × 200 mm après rabotage ?

Indiquez explicitement « section finie après rabotage : 160 × 200 mm » et convenez séparément de la section brute.

En savoir plus

À 3 mm d’enlèvement par face, le brut théorique minimal est de 166 × 206 mm. Tolérances, humidité et rectitude influencent la dimension à commander. Ne retranchez pas automatiquement 6 mm supplémentaires au KVH ou BSH déjà livré aux dimensions finies. Distinguez brut, nominal et fini.

05Assemblages et usinages

37 Quels assemblages peut-on réaliser sur CNC ?

Selon machine, outils et géométrie : tenons-mortaises, assemblages à mi-bois, entailles d’appui, rainures, perçages et réservations pour connecteurs.

En savoir plus

Le choix dépend des efforts, du montage et du calcul. Accès des outils, rayons minimaux et possibilité d’emboîtement comptent également. Envoyez un détail coté et orienté pour confirmation. Un assemblage complexe peut nécessiter des opérations machine complétées par une finition manuelle.

38 Qu’est-ce qu’un tenon-mortaise et quelles données faut-il fournir ?

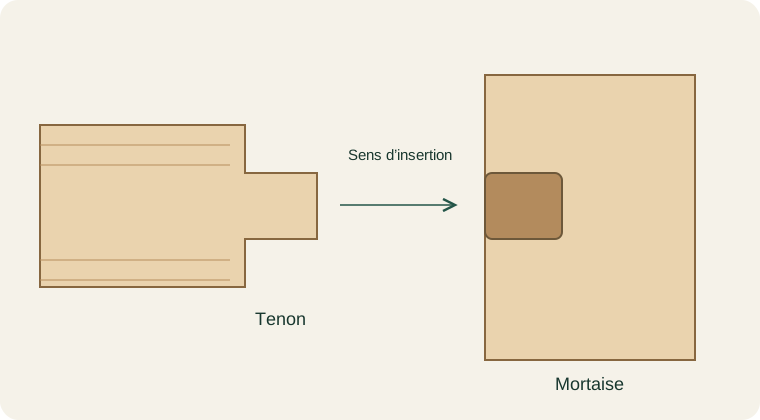
Le tenon façonné à l’extrémité d’une pièce entre dans la mortaise de l’autre. L’assemblage positionne les éléments et transmet les efforts prévus par le calcul.

En savoir plus

Définissez dimensions, profondeur, décalages et orientation, ainsi que connecteurs complémentaires et sens d’emboîtement. Les outils de fraisage peuvent laisser des rayons intérieurs : les deux formes doivent être coordonnées. L’apparence seule ne permet pas d’établir la résistance.

Vue éclatée schématique d’un tenon-mortaise.
Vue éclatée schématique d’un tenon-mortaise. Ce schéma explique le principe ; il ne constitue ni un plan d’exécution ni une justification structurelle.

39 Qu’est-ce qu’un assemblage Gerber dans une poutre bois ?

L’assemblage Gerber est une jonction de poutre conçue comme articulation dans un système structurel adapté. Position et détail relèvent du calcul.

En savoir plus

Il peut associer surfaces d’appui façonnées et connecteurs dimensionnés. Ce n’est pas une prolongation à placer n’importe où. Vérifiez efforts, sections résiduelles, appuis, espacements des connecteurs et état de montage. Les dimensions d’un exemple ne sont pas des règles universelles.

40 Qu’est-ce qu’une queue d’aronde et remplace-t-elle les ferrures ?

Une queue d’aronde comporte un tenon évasé et une réservation correspondante. Le projet détermine son utilisation et les connecteurs complémentaires.

En savoir plus

La forme guide et retient les éléments dans certaines directions, sans capacité universelle. Direction des efforts, géométrie, section restante, risque de fendage et montage sont déterminants. N’omettez pas une ferrure parce que l’assemblage s’ajuste bien. La faisabilité CNC dépend du détail et des outils.

41 Peut-on préparer les perçages et réservations pour ferrures ?

Oui, si les opérations sont clairement définies et réalisables sur la machine choisie.

En savoir plus

Fournissez type de connecteur, diamètres, profondeurs, positions, références et détail du fabricant si nécessaire. Le diamètre de perçage suit le projet et les prescriptions du connecteur, pas forcément le diamètre extérieur de la vis. Une coordination précoce évite des interventions ultérieures sur les pièces porteuses terminées.

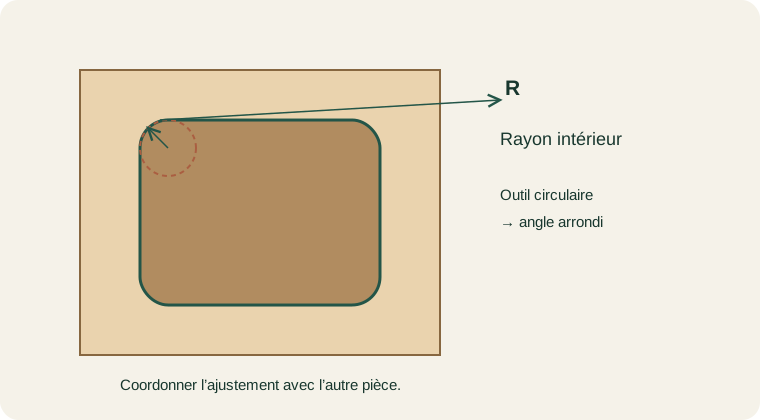
42 Pourquoi une mortaise fraisée possède-t-elle des angles intérieurs arrondis ?

Un outil de fraisage circulaire laisse généralement un rayon intérieur. Un angle vif dépend du procédé et d’éventuelles reprises.

En savoir plus

Tenon, ferrure ou pièce insérée doivent en tenir compte. Solutions possibles : adaptation de la contre-pièce, dégagement d’angle autorisé ou finition convenue. Tout enlèvement supplémentaire doit respecter le calcul. Un petit rayon peut allonger l’usinage ou limiter la réalisation d’une réservation profonde.

Rayon intérieur d’une réservation fraisée.
Rayon intérieur d’une réservation fraisée. Ce schéma explique le principe ; il ne constitue ni un plan d’exécution ni une justification structurelle.

06Machines CNC et possibilités

43 Sur quelles machines fabriquez-vous les structures bois ?

Nous utilisons des Hundegger K2, K2i, SpeedCut 480, une ligne de rabotage Hundegger HMD et une CNC HyperCut à trois axes pour les panneaux. La mise en service du ROBOT-Max 1300 commandé est prévue en octobre 2027.

En savoir plus

Nous sélectionnons la machine et le procédé les plus adaptés à votre projet.

Les données du modèle sont fournies ; la faisabilité de chaque traitement sera confirmée en fonction de la configuration installée et du projet.

44 À quoi servent les Hundegger K2 et K2i ?

Nous réalisons sur nos Hundegger K2 et K2i les pièces de toiture, d’ossature et d’autres structures porteuses en bois.

En savoir plus

Nous usinons jusqu’à 300 × 450 mm sur la K2-450, et 300 × 900 mm avec environ 20 m de longueur sur la K2i-5-900. Nous choisissons machine et méthode selon la pièce et l’assemblage. Pour les longues pièces, nous préparons également manutention et transport vers votre chantier.

45 À quoi convient le Hundegger SpeedCut 480 ?

Notre Hundegger SpeedCut 480 coupe vite, surtout quand le projet compte beaucoup de pièces répétitives d’ossatures et de toitures.

En savoir plus

La machine traite des sections de 20 × 40 à 240 × 480 mm. Nous organisons les opérations selon son équipement et votre projet. Si un détail exige une autre approche, nous utilisons une autre machine adaptée de notre atelier.

46 Quel est le rôle de la raboteuse Hundegger ?

Avec notre raboteuse Hundegger, nous aplanissons et lissons les faces longitudinales et réalisons les arêtes et dimensions finies convenues.

En savoir plus

Nous pouvons traiter des sections jusqu’à 300 × 400 mm. Nous coordonnons la dimension finie avec le plan d’atelier et le modèle CNC. Un enlèvement convenu de 3 mm par face réduit largeur et hauteur de 6 mm chacune. La section finie est vérifiée par rapport aux exigences structurelles du projet.

47 Pouvez-vous aussi usiner des panneaux pour la construction bois ?

Notre CNC HyperCut 3 axes permet d’usiner des panneaux jusqu’à 4 × 2 m selon leur position et leur rôle dans la structure.

En savoir plus

À partir de vos plans, nous coordonnons contours, ouvertures et autres opérations. Nous convenons du matériau, de l’épaisseur, de l’orientation et de la liaison avec la structure avant fabrication. Vous recevez des panneaux préparés pour la phase de montage suivante.

48 Qu’est-ce que le Hundegger ROBOT-Max 1300 ?

Nous avons commandé un nouveau centre d'usinage CNC Hundegger ROBOT-Max 1300. Sa mise en service chez GT GORSKO est prévue en octobre 2027. Jusqu'à sa mise en service, cette machine ne fait pas partie de nos capacités de production disponibles.

En savoir plus

Le ROBOT-Max 1300 est conçu pour l’usinage de poutres en bois et de bois lamellé-croisé (CLT), même de grandes sections. Son robot à six axes permet l’usinage des six faces en une seule passe, sans retournement de l’élément.

Les données du modèle sont fournies ; la faisabilité de chaque traitement sera confirmée en fonction de la configuration installée et du projet.

Envoyez votre projet pour examen

Envoyez plans, lieu et date souhaitée. Ensemble, nous définissons plans d’atelier, notes de calcul de fabrication, bois, taille CNC et livraison.

info@gorskoabbund.com
Sources techniques